Solución de revestimiento precisa para componentes relojeros delicados
El más renombrado fabricante alemán de relojes y mecanismos de relojería plantea grandes exigencias a la solución de revestimiento para sus intrincados y variados componentes de relojes pequeños. Lo ideal es un sistema que funcione como un reloj. Rendimiento preciso en los espacios más reducidos con un alto grado de flexibilidad y facilidad de manejo. En la búsqueda de un concepto de sistema coherente, se unieron dos empresas tradicionales, Hermle y Venjakob.


Aquí el tiempo parece no detenerse nunca. En el centro de producción y sede de la empresa en Reichenbach am Heuberg, Baden-Württemberg, la mediana empresa familiar Hermle produce relojes y movimientos con una tradición de 100 años. Hermle es uno de los centros de producción de relojes más modernos del mundo y uno de los últimos fabricantes de relojes que quedan. Hermle es el único proveedor mundial de una gama completa de grandes movimientos mecánicos para relojes.
Se requiere un sistema compacto y hecho a medida
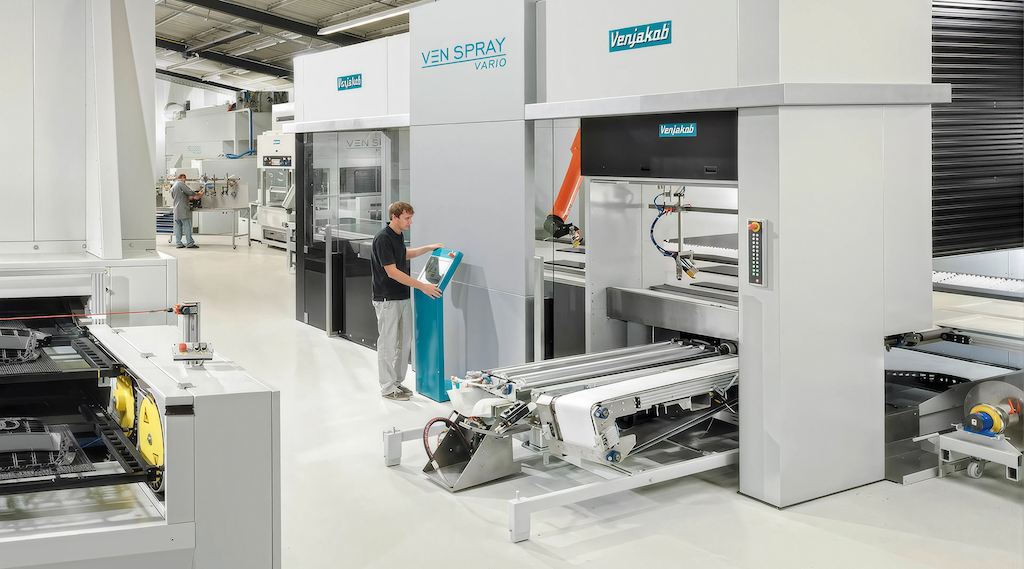
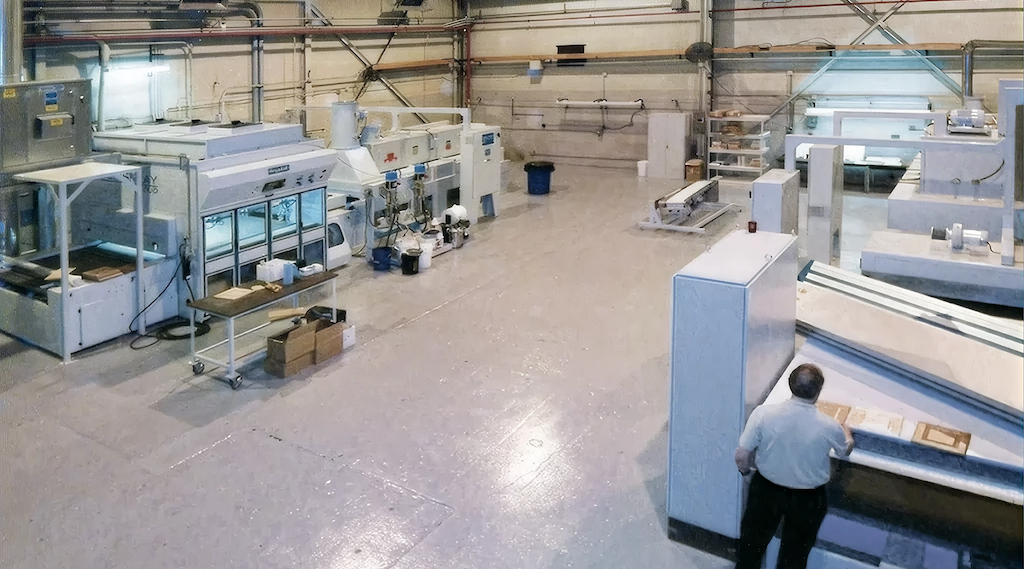
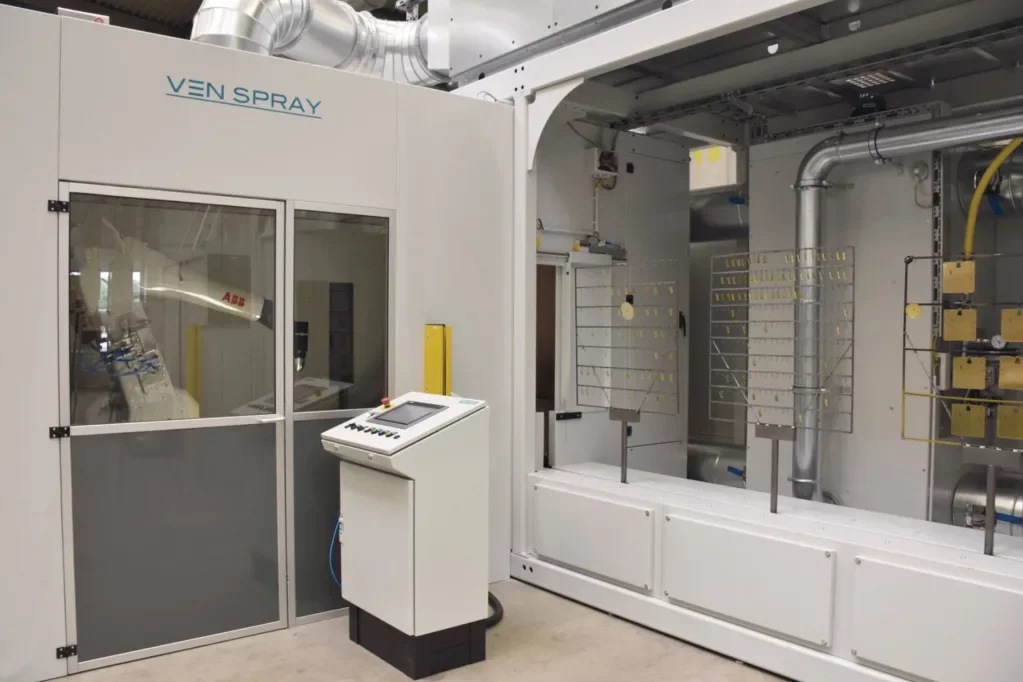
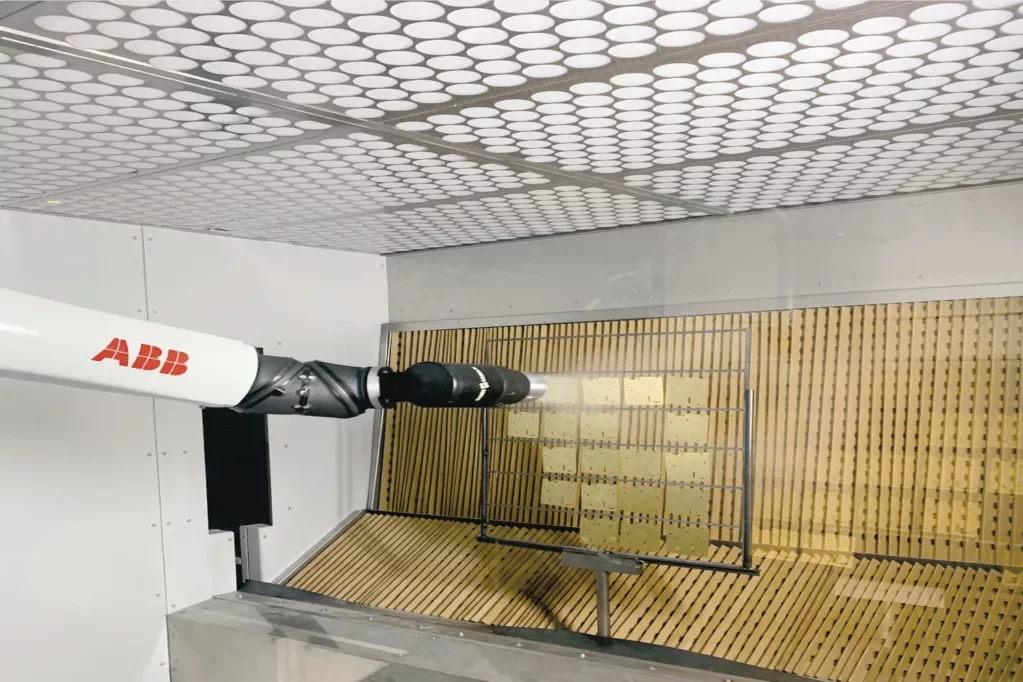
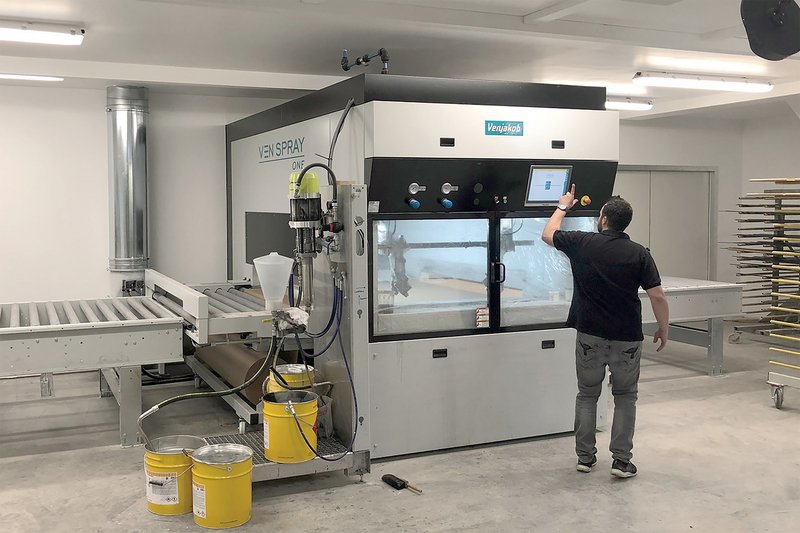
El fabricante de relojes buscaba una nueva solución para el recubrimiento de piezas mecánicas de relojería para la nueva planta de Reichenbach, construida en 2021. Este sistema debía sustituir a las máquinas utilizadas anteriormente, que ya tenían sus años. Incluía una estación de pulverización manual para piezas especiales, un sistema de recubrimiento automático con un sistema de transporte aéreo para el recubrimiento de marcos de relojes y un sistema de transporte por cadena de husillos para el recubrimiento de piezas de relojes con simetría de rotación. "El nuevo sistema es la mejor manera de combinar todo aquello para lo que antes necesitábamos soluciones diferentes", fue la petición del cliente. heiko Dreher, director de compras de Hermle, sólo tenía una vaga idea de cómo podía ser una solución 3-en-1 de este tipo. Tras conversaciones detalladas, Kornelius Berg, el comercial responsable de Venjakob, presentó tres ofertas diferentes con distintas opciones para la funcionalidad del nuevo sistema. "Rápidamente llegamos a un acuerdo", dice Berg. las diferencias residían principalmente en el tipo de tecnología de transporte (interno). Heiko Dreher quedó impresionado por las ideas y la elaboración precisa de los conceptos. Al final, Hermle se decidió por el concepto de un sistema de recubrimiento pequeño, compacto y totalmente automático con un robot de pintura ABB y un transportador de suelo con accionamiento giratorio. El sistema transportador se utiliza para recoger los bastidores portantes cargados con las piezas del reloj y para el transporte controlado por ciclos a través de las distintas estaciones de procesamiento.
Configuración, instalación y puesta en marcha
Otro criterio fue el espacio disponible. La función y el diseño del sistema se adaptaron a las dimensiones de la futura ubicación del sistema. Las instalaciones de pintura se suministraron en pocas piezas para garantizar una rápida puesta en marcha, que también era una petición del cliente. de este modo, sólo fue necesario instalar la plataforma para el suministro y el escape de aire y la cabina de pintura. "El cliente incluso accedió a eliminar dos paredes de la sala para que el sistema pudiera transportarse al espacio designado con el mayor tamaño posible", informa Kornelius Berg, de Venjakob. Una pequeña anécdota que todos los implicados recordarán durante mucho tiempo.
Programa maestro especial para la operatividad autónoma
El concepto de sistema desarrollado por Venjakob permite a Hermle recubrir la máxima variedad de piezas pequeñas con un solo sistema y una sola instalación de transporte. El carro portapiezas está instalado de forma fija en el sistema de raíles. El rendimiento de la máquina (con un tiempo de ciclo de 5 minutos por portaproductos) se adaptó a las necesidades, con un potencial de aumento de aprox. el 20%. Todo el sistema está diseñado para ser flexible y tan fácil de manejar como sea posible. Los desarrolladores de software de Venjakob escribieron una interfaz de entrada especial para el control del robot de pintura que facilita al máximo al cliente la creación de nuevas recetas de forma independiente. "Basta con copiar la receta e introducir los distintos parámetros, como las dimensiones de la pieza que se va a recubrir / pintar, la velocidad de pintado o el ángulo de la pistola", explica Kornelius Berg. la facilidad de manejo y la adaptación a las necesidades del cliente se aplican a todo el sistema. El sistema de recubrimiento, incluido el sistema de transporte, se controla mediante un sistema operativo centralizado. El operario de la máquina sólo necesitó un curso básico de mantenimiento y reparación del robot de pintura del fabricante ABB.
Secuencia funcional y pasos del proceso
El sistema de recubrimiento se desplaza en sentido antihorario, las estaciones de carga y descarga se encuentran en la misma posición. Las piezas de reloj a recubrir se cuelgan a mano en las estanterías portaproductos. Éstas se colocan positivamente en un carro portapiezas del transportador de suelo y pueden volver a retirarse rápidamente tras el proceso de recubrimiento. Antes de iniciar el proceso de recubrimiento, se selecciona la receta deseada en el panel de control de la instalación y se transmite al sistema de control. Los parámetros correspondientes para procesar las piezas se almacenan en la unidad de control del sistema para cada receta.
Una vez seleccionada la receta deseada, el sistema se pone en marcha simplemente pulsando un botón de inicio en el panel de control. El portapiezas se desplaza hacia la cabina de pintura a través del transportador de suelo. Una vez recubierta la primera cara de las piezas con la pistola de pulverización de la robótica, el portaproductos gira automáticamente a través del dispositivo giratorio del transportador de suelo para recubrir la otra cara. a continuación, pasa a la sección de evaporación (flash-off) en producción industrial. Dos portaproductos pueden estar en la sección de evaporación al mismo tiempo. Tras 10 minutos de evaporación, los portaproductos pasan al canal de secado. El secado tiene lugar a una temperatura de 80° a 120° Celsius. La longitud del secador continuo está diseñada de forma que puedan secarse seis portadores de producto al mismo tiempo. Los portadores de producto entran a intervalos de 5 minutos y permanecen en el secador durante 30 minutos cada vez. El proceso de enfriamiento posterior dura 10 minutos y tiene lugar fuera del canal a temperatura ambiente. A continuación, los portadores de producto pueden retirarse fácilmente de las barras del transportador de suelo en la estación de retirada.
Su contacto para el comunicado de prensa
Si tiene alguna pregunta sobre este comunicado de prensa, no dude en ponerse en contacto con nosotros.
Alexandra Lewe
Jefe de Experiencia del Cliente
Teléfono: +49 5242-9603-0Correo electrónico: ed.bokajnev@ofni


